
Wie kommt man von einem funktionierenden Laboraufbau zu einer Vorrichtung, die in der Serienmontage täglich eingesetzt werden kann? Vor genau dieser Frage stand unser Kunde: Auf seiner Testbench richtet er Laser-Kalibriersysteme für Lithographiemaschinen ein, die Strahlreferenzen dafür stammten aus dem Labor. Als Bezug dienen dort heute unsere Strahlreferenzen, austauschbare Baugruppen, mit denen Vergrößerung, Ausrichtung und Strahlgröße geprüft werden. Sie sitzen mit einer Wiederholgenauigkeit unter 2 µm auf ihrem Interface und müssen nur noch jährlich nachvermessen werden. Das Projekt zeigt anschaulich, wie der Weg in einzeln beauftragten Phasen von der Anforderungsanalyse über das Konzept, den Entwurf und den Zeichnungssatz bis zur Montage aussehen kann.
Projekt auf einen Blick
| Merkmal | Angabe |
|---|---|
| Anwendung | Einrichten und Justieren eines Laser-Kalibriersystems auf einer Testbench; das Kalibriersystem wird in Lithographiemaschinen verbaut |
| Aufgabe | Laboraufbau zu einer langzeitstabilen, leicht handhabbaren und reproduzierbar einstellbaren Vorrichtung für die Serienmontage weiterentwickeln |
| Randbedingungen | Einsetzen von Hand, max. 1,2 kg je Referenz, Einstellgenauigkeit 10 µm am Interface |
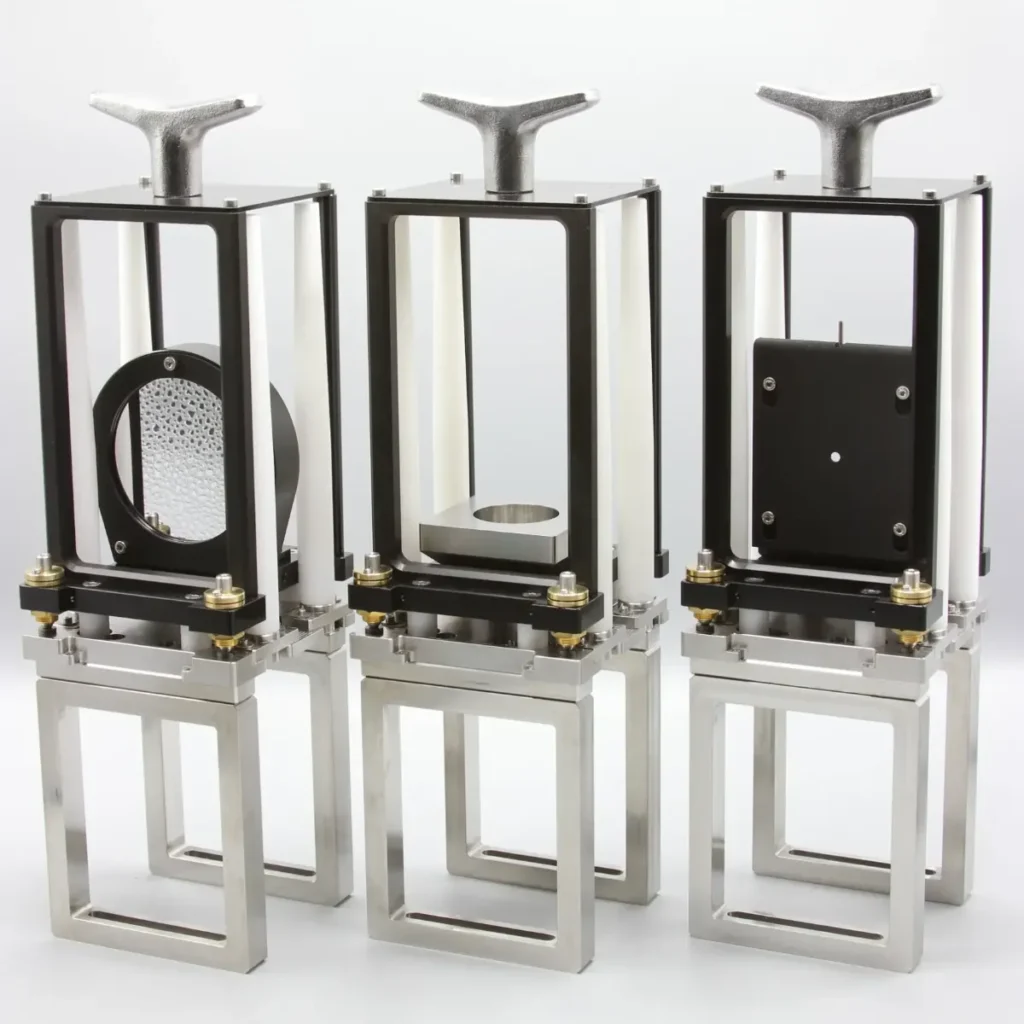
| Lösung | vier Strahlreferenzen (Reference Holeplate, Mirror, Plane, Aperture) auf Kinematic Bases; Geometrie und Eigengewicht halten sie sicher, ohne Magnete oder andere Zusatzhalterung |
| Kennzahl | Wiederholgenauigkeit am Interface unter 2 µm (bei Inbetriebnahme, über 60 Wiederholungen) |
| Werkstoffe | Interfaces aus Wolframcarbid (Hartmetallplättchen als Katalogteil), Referenzbaugruppen überwiegend aus Aluminium EN AW-6061 |
| Betätigung | Referenz an Griffen von Hand absenken, Pylonen aus Kunststoff führen sie auf die Kinematic Base |
| Einbau | Kinematic Bases auf separatem Breadboard; das vermessene Referenzsystem ist auf der Testbench austauschbar |
| Ablauf | Vor-Ort-Analyse im Juni 2021, danach einzeln beauftragte Phasen: Definition und Konzept, Entwurf, finale Konstruktion, Realisierung |
| Leistungen | Anforderungsmanagement, Konzept, Entwurf, Konstruktion, Zeichnungen, Beschaffung, Montage, Ersteinstellung |
| Entwicklungszeit | Konzept bis Zeichnungssatz: MK1 rund 15 Wochen, MK2 rund 13 Wochen (Kalenderzeit inkl. Abstimmungen); Realisierung: MK1 ca. 8 Monate, MK2 gut 2 Monate |
| Ergebnis | Nachvermessung von halbjährlich auf jährlich gestreckt |
| Im Einsatz | seit 2022, drei Generationen (MK1, MK2, MK2.1) |
Warum reicht ein Laboraufbau für die Serie nicht?
Dem Aufbau aus Laborkomponenten, wie in der technischen Optik üblich, fehlte vor allem die Langzeitstabilität, und die Kalibrierung auf dem Koordinatenmessgerät (KMG) war mühsam. Im Juni 2021 analysierte das IBL vor Ort mit dem Kunden Ist-Stand und Verbesserungspotenzial. Daraus entstanden fünf Kernanforderungen:
- Gewicht: höchstens 1,2 kg je Referenz, damit das Einsetzen von Hand nicht übermäßig belastet.
- Ergonomie und Risikominimierung: Sichere Griffe und Einführhilfen schützen die präzisen Referenzen ebenso wie die Testbench und das Kalibriersystem.
- Langzeitstabilität: verschleißfeste Interfaces, auf denen die Referenz präzise abgesetzt wird.
- Einstellbarkeit: 10 µm Einstellgenauigkeit am Interface.
- Sicherer Stand: Die Referenz muss sicher auf ihrer Kinematic Base stehen.
Vier Strahlreferenzen auf einer Kinematic Base
Für jeden Eingang des Kalibriersystems (MK1: zwei, ab MK2: drei) gibt es eine Kinematic Base, auf die nacheinander vier Strahlreferenzen gesetzt werden:
| Referenz | Aufgabe |
|---|---|
| Reference Holeplate | Vergrößerung messen, Azimut und Apertur ausrichten |
| Reference Mirror | Teststrahl lateral zum Kalibriersystem positionieren und Kippung (Tip-Tilt) ausrichten; ein Vorhang vor dem Spiegel übernimmt die zentrale Abschattung |
| Reference Plane | Fläche parallel zu den Messstrahlen für Tests mit präzise gefertigten Prismen; kam erst während der gemeinsamen Arbeit an den Anforderungen hinzu |
| Reference Aperture | Größe des Teststrahls messen |
Allen gemeinsam ist das Konstruktionsprinzip, dass sich jeder Freiheitsgrad für sich justieren lässt. Eingestellt wird weiterhin auf dem KMG. Justiert wird damit Achse für Achse unabhängig, und durch die speziell dafür eingesetzten Hilfsstücke sehr definiert.
Aufbau: Schwerkraft, Kelvin-Kopplung und Hartmetall
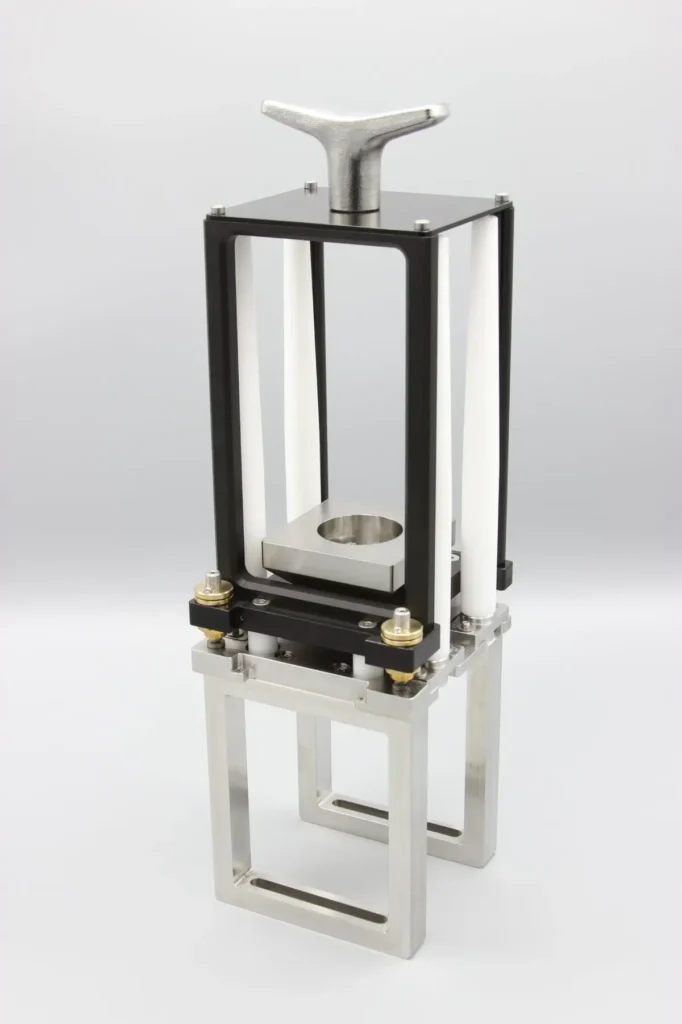
Für einen sicheren Stand auf der Kinematic Base reichen Geometrie und Eigengewicht, Magnete oder andere Zusatzhalterungen braucht es nicht. Diese feststehende Baugruppe trägt den aufnehmenden Teil des Interfaces. In diesem Projekt besteht die kinematische Kopplung aus Wolframcarbid in Form von Konus, V-Nut und Fläche – also eine sogenannte Kelvin-Kopplung. Die Feinversteller an der Referenz dienen nicht nur zur Justage, sie bilden auch den abnehmbaren Teil des Interfaces. So lässt sich jede Referenz auf wenige Mikrometer genau einstellen. Das Hartmetall in Kombination mit den gehärteten Feinverstellern ist dabei viel verschleißfester als die Laborlösung.
Damit die Referenzen beim Absenken nicht an die umgebenden Strukturen stoßen, führen einstellbare Pylonen aus Kunststoff sie auf die Kelvin-Kopplung der Kinematic Base. Wer bei Pylonen an Leitkegel auf der Straße denkt, liegt richtig – nur dass die Spur zu den Interfaces deutlich weniger Spielraum hat.
Die Kinematic Bases sitzen auf einem separaten Breadboard, das auch die Aufnahmen des Kalibriersystems trägt. So entsteht ein in sich vermessenes Referenzsystem, das als Ganzes auf der Testbench montiert, mit den Strahlreferenzen ausgerichtet und damit austauschbar ist.
Wie wird aus Anforderungen eine Serienvorrichtung?
In vier einzeln beauftragten Phasen, die jeweils mit eigenen Ergebnissen abschließen:
- Definition und Konzept: Anforderungen mit allen Beteiligten dokumentieren, erste Konzepte in 3D besprechen.
- Entwurf: das Konzept zum 3D-Entwurf detaillieren, bis hin zu Gewindebohrungen im CAD-Modell.
- Finale Konstruktion: fehlende Details ergänzen, Zeichnungen und Stücklisten ableiten. Ein zweiter Mitarbeiter prüft sie auf Richtigkeit, Kollision und Darstellung; erst dann gehen sie zur Freigabe an den Kunden.
- Realisierung: Sonderteile anfragen, Katalog- und Normteile nach Preis und Lieferzeit wählen, montieren und jede Referenz auf dem KMG oder optisch zu ihrem Interface einstellen.
Montiert hat der Entwickler selbst – so ließ sich auf Toleranzabweichungen sofort reagieren, und die Erfahrung aus Labor und Reinraum floss direkt in die nächste Konstruktion. Beim Kunden werden die Referenzen anschließend auf dem KMG iterativ auf ihren Sollwert relativ zu den Aufnahmen des Kalibriersystems justiert und am Folgetag erneut geprüft, bevor sie produktiv gehen.
Was hat sich über drei Generationen bewährt?
Das Ergebnis für die Montage:
- Einstellgenauigkeit 10 µm am Interface wie gefordert, nachgewiesen durch die regelmäßige Vermessung auf dem KMG.
- Wiederholgenauigkeit unter 2 µm am Interface, bei der Inbetriebnahme mit über 60 Wiederholungen gemessen. Eine Zahl war dafür nicht gefordert; dass der Ansatz genügt, hatte schon der Laboraufbau gezeigt.
- Nachvermessung jährlich statt halbjährlich: Wiederholmessungen bei den Rekalibrierungen belegen die Langzeitstabilität.
Das Prinzip, jeden Freiheitsgrad unabhängig zu justieren, hat alle drei Generationen getragen. Für uns ist es mehr als eine Projektentscheidung: Es ist die Grundlage jedes justierbaren Systems, das wir entwickeln.
| Generation | Anlass | Was neu kam |
|---|---|---|
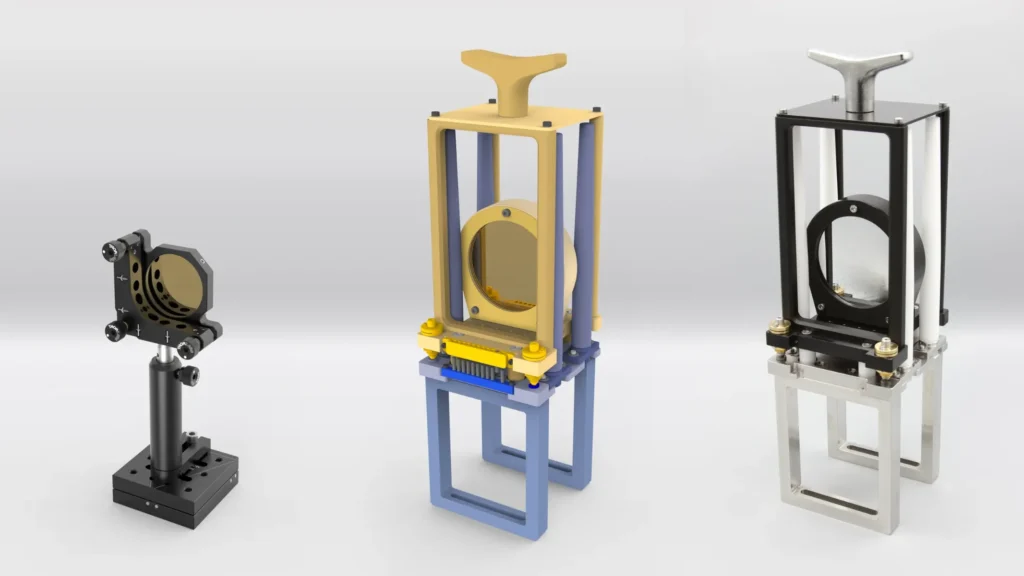
| MK1 | Ablösung des Laboraufbaus | Strahlreferenzen auf Kinematic Bases, Interfaces aus Hartmetall |
| MK2 (2022) | neue Generation des Kalibriersystems mit drittem Eingang und anderen optischen Schnittstellen | komplett neue Testbench samt Referenzen, Katalogspiegel statt eigener Spiegel (kürzere Lieferzeit), mechanische Kodierung über Pins |
| MK2.1 | Nachbestellung der MK2 | kleine Anpassungen, neu entwickelte Feinversteller |
Bei MK2 mit über 30 Baugruppen je Lieferung dauerte der Weg vom Konzept zum Zeichnungssatz rund 13 statt 15 Wochen. Die Realisierung schrumpfte von ca. 8 auf gut 2 Monate, nicht zuletzt dank gewachsener Erfahrung, anderer Hersteller und schneller verfügbarer Katalogware. Die Kodierpins verhindern, dass eine Referenz auf der falschen Kinematic Base landet.
Nach zwei bis drei Jahren lösten sich durch das wiederholte Aufsetzen die eingepressten oder eingeklebten Kugeln der zugekauften Feinversteller. Im Katalogeinsatz wird selten abgehoben, hier bei jedem Referenzwechsel. Die Neuentwicklung fertigt die Kontaktgeometrie monolithisch mit, kam mit MK2.1 und wurde in MK1 und MK2 nachgerüstet.
Vom funktionierenden Laboraufbau zur serientauglichen Vorrichtung
Viele Justage- und Prüfvorrichtungen in Optik, Medizintechnik und Halbleiterfertigung beginnen als Laboraufbau. Beim IBL konstruiert und montiert, wer schon bei der Aufnahme der Anforderungen dabei war – für bestehende Laboraufbauten ebenso wie für umfassende Neuentwicklungen. Der Weg beginnt beim Anforderungsmanagement und reicht über die Entwicklung und Konstruktion bis zur Montage und Inbetriebnahme. Realisiert werden dabei ausschließlich selbst entwickelte Vorrichtungen. Jede Phase wird einzeln beauftragt: So muss niemand Projektrisiken von Anfang an raten und einpreisen, und die tatsächlichen Aufwände bleiben für beide Seiten transparent. Wenn nötig, schätzen wir die Aufwände gemeinsam mit Ihnen. So erhalten Sie die nötigen Werte für Ihre Planung und behalten zugleich die Übersicht und Verantwortung.
Erzählen Sie uns von Ihrer Aufgabe.